Verfügbare Technologien – effizienter und flexibler Betrieb

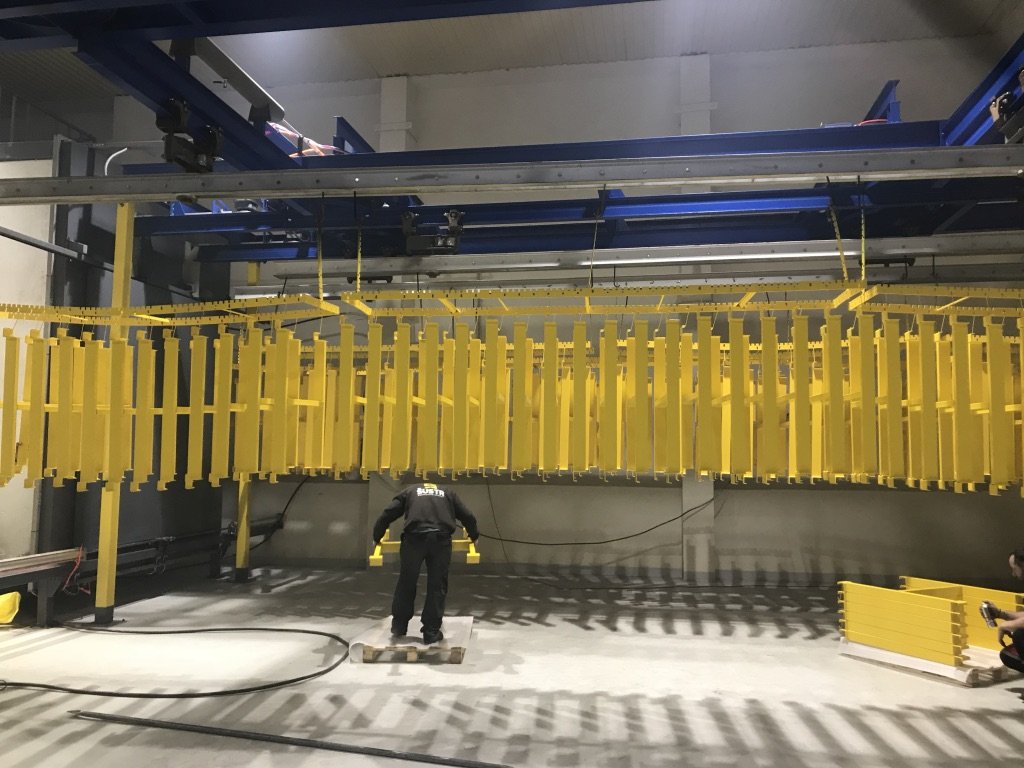
Unser Betrieb ist mit zwei automatischen Anlagen ausgestattet, die eine schnelle, effiziente und präzise Beschichtung von Produkten in kleinen und großen Serien gewährleisten. Dank fortschrittlicher Technologie, zertifizierter Prozesse und eines erfahrenen Teams bieten wir zuverlässige Lösungen für industrielle, bauliche und spezielle Projekte.
Automatische Anlage 1 – effiziente Beschichtung großer Mengen
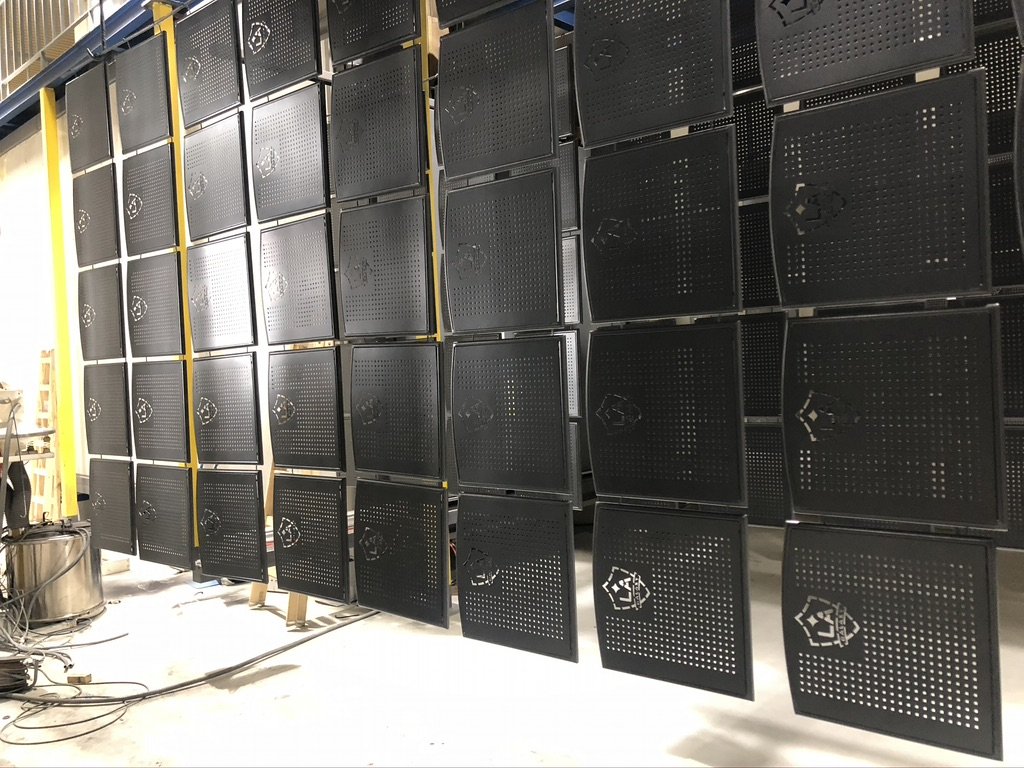
Die vollautomatische Anlage ist für die schnelle und hochwertige Beschichtung eines breiten Spektrums von Teilen mit maximalen Abmessungen von 3 x 2,4 x 0,7 m und einem Gewicht von 280 kg pro Gehänge ausgelegt. Dank der hohen Kapazität können große Mengen von Teilen gleichzeitig beschichtet werden, was die Produktionszeit verkürzt. Zur Anlage gehören der vollautomatische Pulverauftrag und zwei manuelle Arbeitsplätze für Vor- und Nachbeschichtung von Details und komplexeren Formen.
Der Schlüssel zu einer langen Lebensdauer ist die fünfstufige chemische Vorbehandlung von Aluminium:
- Entfettung + Deoxidation (Materialabtrag 1,5 g/m²)
- Spülung mit Wasser
- Spülung mit demineralisiertem Wasser
- Ti-Passivierung – Schutzschicht für langfristige Stabilität der Oberfläche
- Spülung mit demineralisiertem Wasser
Die Anlage ermöglicht die Anwendung des gesamten Spektrums der RAL-Farbtöne und ist für die Anwendung der Speziallacke Livingsurfaces zertifiziert.
Automatische Anlage 2 – eine der größten in Tschechien
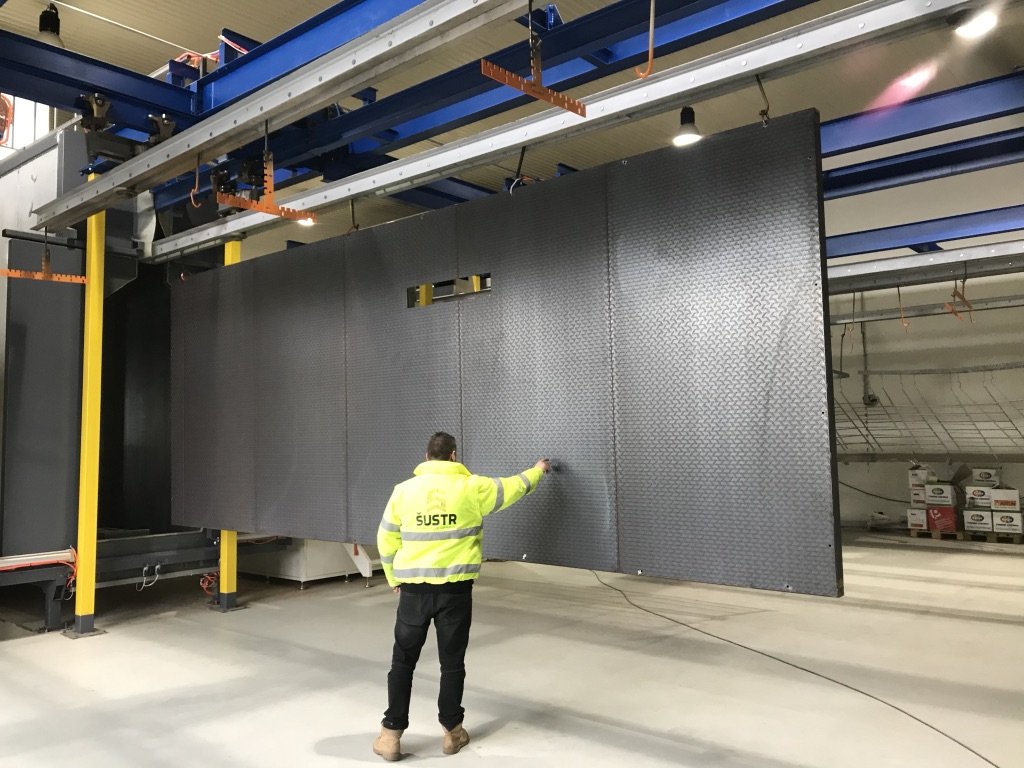
Sie ermöglicht die Beschichtung von Aluminium, Stahl und Edelstahl bis zu Abmessungen von 9,5 x 2,4 x 1,2 m und einem Gewicht von 2.500 kg. Die Anlage ist als Mehrkammerlösung konzipiert, bei der die einzelnen technologischen Schritte wie Vorbehandlung, Trocknung, Pulverauftrag und Einbrennen unabhängig voneinander einstellbar sind. Dieses Konzept bietet mehr Flexibilität bei der Einstellung individueller Parameter für die bestmögliche Lösung Ihrer technischen Anforderungen. Effizienz und Flexibilität gewährleisten ausreichende Kapazitäten für weitere Projekte. Wir haben derzeit 40 % Kapazitätsreserven, die unter Beibehaltung der aktuellen Technologie weiter erhöht werden können.
Unser Hauptverfahren der Pulverbeschichtung wird durch andere Technologien ergänzt:
- Versiegelung in einem separaten Raum mit kontrollierter Umgebung, um Sauberkeit und Steuerung des Reifungsprozesses des Versiegelungsmittels zu gewährleisten
- Nassbeschichtung in einer Beschichtungskabine von 4 * 3 * 2m
- Schlosserwerkstatt
- kleinere Installationsarbeiten, einschließlich der Anbringung von Dämmstoffen
Strahlen und Sandstrahlen
Zur vollständigen Entfernung von Verunreinigungen, Rost und Zunder verwenden wir Strahlen mit Stahlkugeln. Diese Methode garantiert eine gleichmäßige Aufrauhung der Oberfläche, die eine bessere Haftung des Lacks oder der nachfolgenden Oberflächenbehandlung unterstützt. Für Produkte nach der Feuerverzinkung führen wir Sweepen durch – ein feines Strahlen der Oberfläche, das eine optimale Haftung von Pulver- oder Nasslacken ohne Beschädigung der Zinkschicht sicherstellt. Für spezifische Anwendungen bieten wir auch Sandstrahlen mit Quarzsand zur feinen Reinigung der Oberfläche, zur Entfernung alter Beschichtungen oder zur Vorbereitung des Materials für weitere Bearbeitungen.
Natürlich wird auch die Qualität des aufgetragenen Lacks geprüft. Wir verfügen über ein eigenes Labor für grundlegende mechanische und chemische Tests. Wir nutzen ein akkreditiertes Labor für umfassende Tests.
Schreiben Sie uns!Arten von Pulverlacken
BELIEBTE UND PRAKTISCHE LACKEPulverlack ist heute einer der beliebtesten Lacke. Er hat seine Popularität vor allem durch seinen praktischen Nutzen gewonnen. Er ist immer gebrauchsfertig und hält sich bei richtiger Lagerung mehrere Jahre lang. Er gehört zur Gruppe der so genannten industriellen Beschichtungen und besteht aus einer Mischung von Harzen, Pigmenten usw. Sie können unsere Lacke für die Oberflächenbehandlung verschiedener Materialien im Innen- und Außenbereich verwenden.
- Epoxid-Pulverlacke
- Epoxid-Polyester-Pulverlacke
- Polyurethan-Pulverlacke
- Polyester-Pulverlacke
- Acryl-Pulverlacke
- Matt
- Glänzend
- Halbglänzend
- Strukturell
- Metallisch
- Hammerschlag
Beschichtungsverfahren
WIE DAS PULVERBESCHICHTUNGSVERFAHREN AUF DER AUTOMATISCHEN ANLAGE 2 FUNKTIONIERT:
-
Vorbereitung und Aufhängung der Werkstücke
Vorbereitung und Aufhängung der Werkstücke: Bevor der eigentliche Beschichtungsvorgang beginnt, wird das Werkstück vorbereitet. Abdecken der während des Beschichtungsprozesses zu schützenden Werkstückteile vor dem Auftragen des Lacks. Bis hin zum anschließenden Aufhängen des Werkstückes entweder manuell oder mit Hilfe vom Gabelstapler bis zu einem Gewicht von 2.500 kg.
-
Automatische Spülung
Der erste Schritt ist die Eisenphosphatierung, die mit Düsen in einer automatischen Kammer durch Sprühen durchgeführt wird. Phosphorsäure wirkt auf das Metall und bildet unlösliche Phosphate, die im Kristallgitter des Metalls gebunden sind und eine negative Ladung aufweisen. Sie bilden eine dünne Schicht aus Eisenphosphat auf der Oberfläche des Metalls. Die Sprühzeit beträgt 1–5 Minuten und die Temperatur der Lösung liegt bei 60 °C. Es folgen mehrere Spülungen mit Wasser, die ebenfalls mit Düsen durchgeführt werden.
-
Trocknung
Der letzte Teil der Vorbehandlung ist die Trocknung. Das Werkstück wird auf einer automatischen Bahn zu einem 170°C heißen Umluftofen transportiert. Die Oberfläche des Werkstücks muss zum Auftragen des Pulvers vollkommen trocken sein
-
Lackauftrag
Nach der Trocknung erfolgt das Auftragen des Lacks in einer automatischen Sprühkabine. Hier wird der Lack mit 8 vollautomatischen Pistolen auf das Werkstück aufgetragen. Darüber hinaus gibt es am Anfang und am Ende der Kabine einen Arbeitsplatz zum Vor- oder Nachsprühen von Werkstücken, die eine anspruchsvollere Form haben.
-
Einbrennen
Nach dem Lackauftrag werden die Teile in den Härteofen eingeführt. Das Pulver wird durch Erhitzen geschmolzen, verbindet sich und backt (reagiert chemisch) zu einer festen, harten Schicht zusammen. Durch die chemische Reaktion vernetzen sich die Polymere, wodurch die Oberfläche bruchfest wird. Die erwärmte Luft wird durch Lüfter umgewälzt. Die Temperatur im Härteofen liegt im Bereich von ca. 140–220 °C. Die Einbrenndauer beträgt ca. 10–30 Minuten. Nach dem Abkühlen können die Teile sofort zur Montage oder zum Weiterversand verschickt werden. Nach dem Aushärten schmilzt und fließt die Oberfläche beim nächsten Aufheizen nicht mehr.
-
Verpackung und Versand
Das fertige Werkstück wird nach Kundenwunsch verpackt und ist bereit für den späteren Versand.

Realisierungen durch unsere Beschichtungsanlage
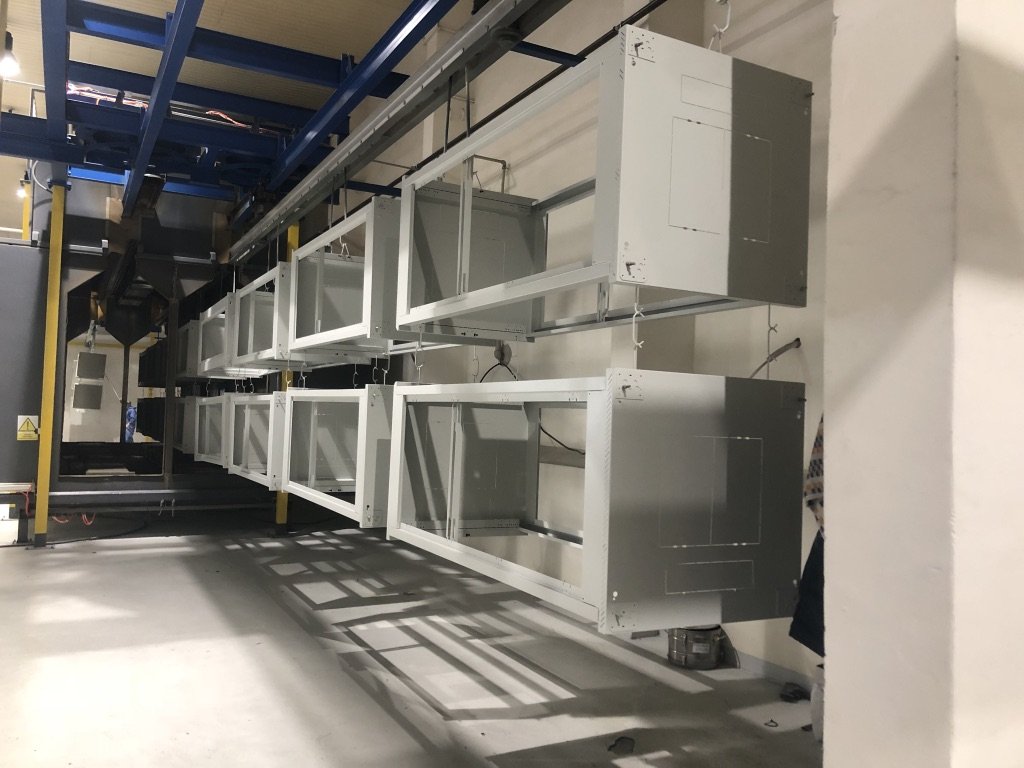
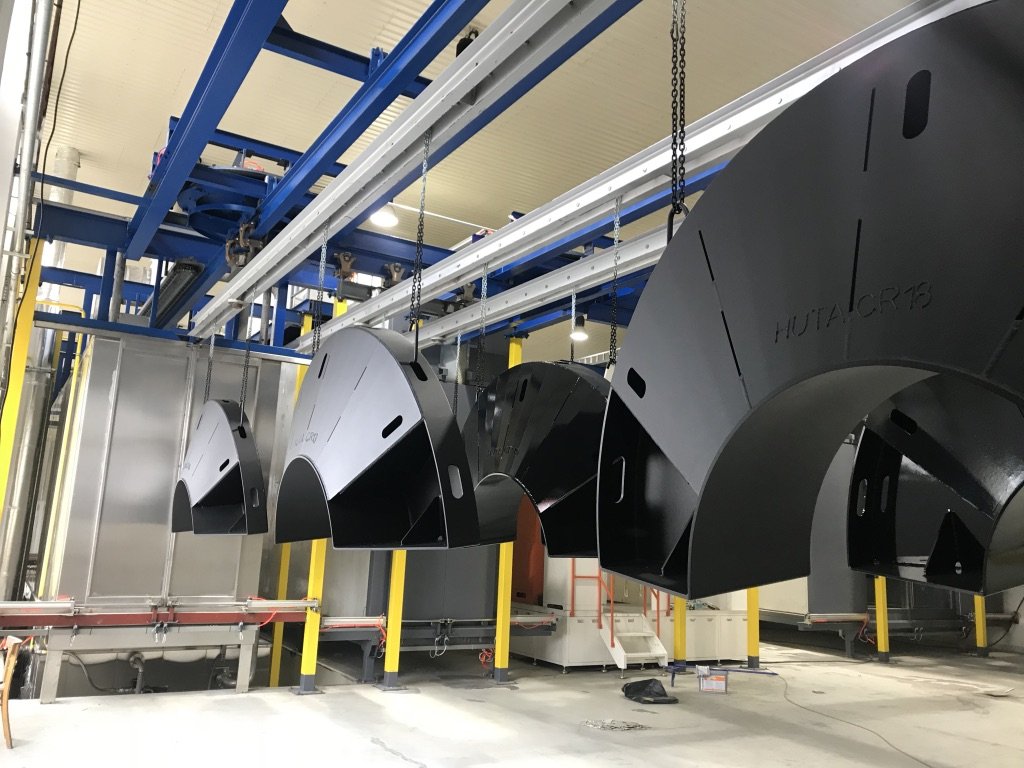
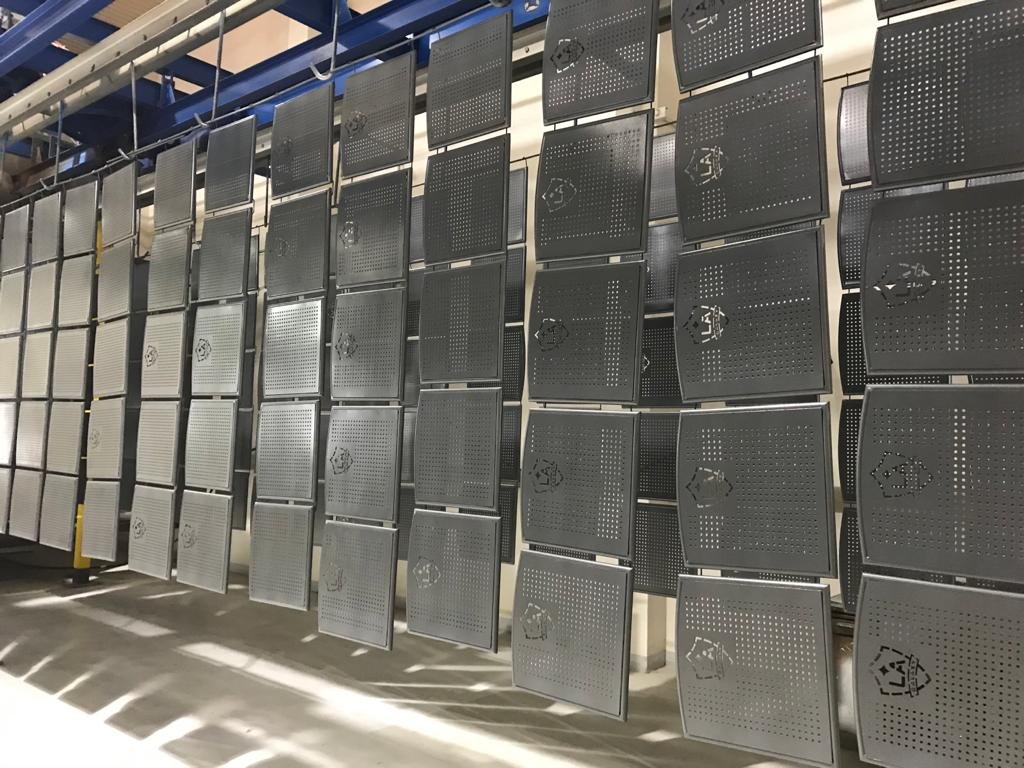
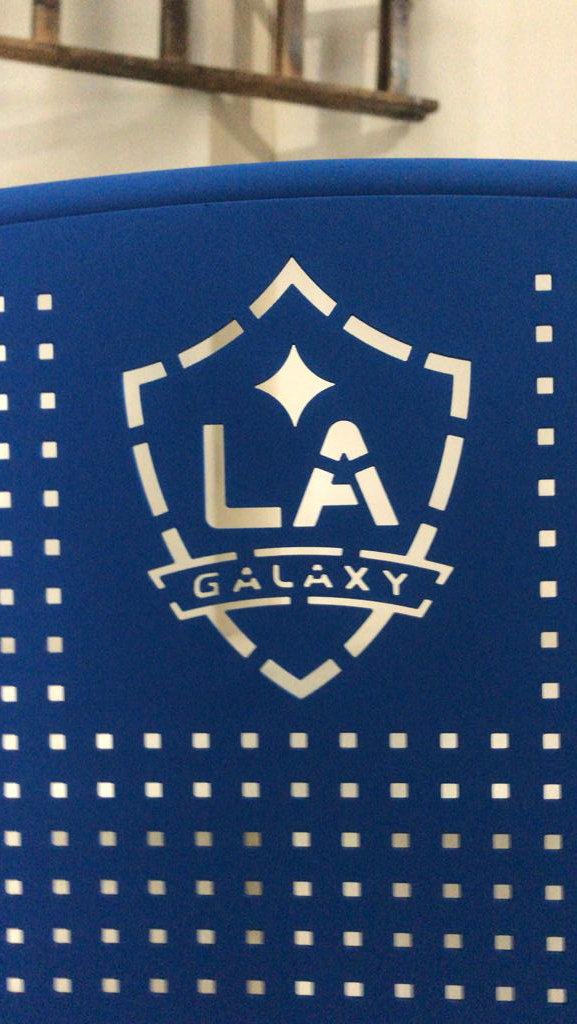
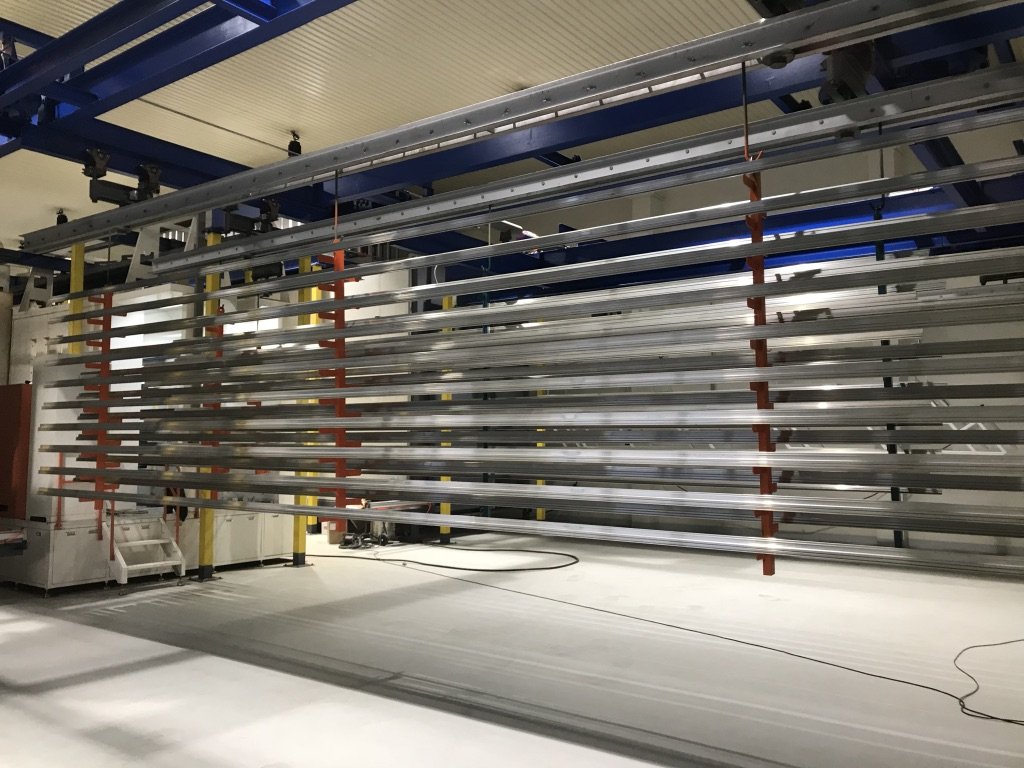
SEHEN SIE DIE ERGEBNISSE UNSERER ARBEIT AN


Betriebsstätte
- Podlažice 136, 538 51, Okres Chrudim
Rechnungsadresse:
- Zbyněk Šustr s.r.o. | Podlažice 136, 538 51 Chrast
- ID 28784278 | STEUER-ID CZ28784278
Anfragen
- info@sustrgroup.com | +420 777 308 776 (und den internationalen Handel)