Dostupné technologie - efektivní a flexibilní provoz

Naše lakovna je vybavena dvěma špičkovými automatickými linkami, které zajišťují rychlé, efektivní a precizní lakování výrobků v malých i velkých sériích. Díky pokročilé technologii, certifikovaným procesům a zkušenému týmu nabízíme spolehlivá řešení pro průmyslové, stavební i speciální projekty.
Automatická linka 1 - efektivní lakování velkých objemů
Plně automatická linka je navržena pro rychlé a kvalitní lakování širokého spektra dílů s maximálními rozměry 3 x 2,4 x 0,7 m a hmotností 280 kg na závěs. Díky vysoké kapacitě umožňuje lakování velkého množství dílců najednou a tím zkracuje dobu výroby. Součástí linky je plně automatické nanášení práškové barvy a dvě manuální pracoviště pro předstřik a dostřik detailů a složitějších tvarů.
Klíčem k dlouhé životnosti povrchu je pětistupňová chemická předúprava hliníku:
- odmaštění + deoxidace (úběr materiálu 1,5 g/m²)
- oplach vodou
- oplach demineralizovanou vodou
- pasivace Ti - ochranná vrstva zajišťující dlouhodobou stabilitu povrchu
- oplach demineralizovanou vodou
Linka umožňuje aplikaci celého spektra RAL odstínů a je certifikována pro aplikaci speciálních barev Livingsurfaces, které poskytují jedinečný estetický vzhled a hmatové efekty.
Automatická linka 2 - jedna z největších v ČR
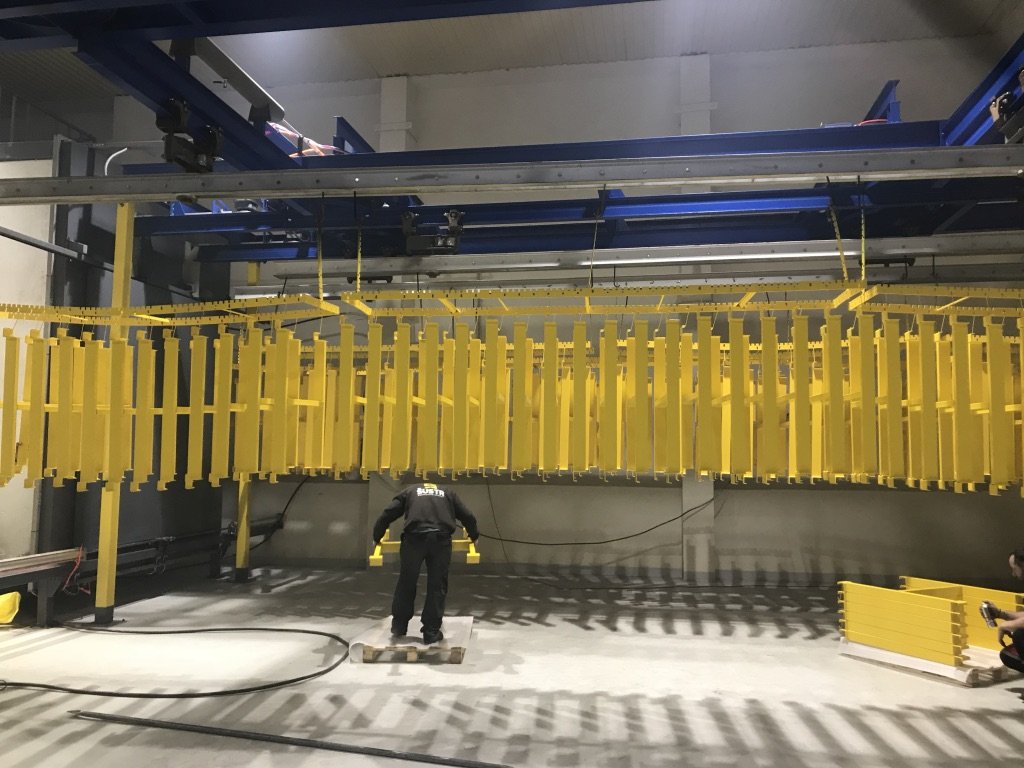
Umožňuje lakovat hliník, ocel i nerez do rozměrů 9,5 x 2,4 x 1,2 m a hmotnosti 2500 kg. Linka je koncipována jako vícekomorové řešení, kdy jednotlivé technologické kroky jako předúprava, sušení, aplikace prášku a vypalování jsou nezávislé a samostatně nastavitelné. Tento koncept zajišťuje větší flexibilitu nastavení jednotlivých parametrů pro nejlepší možné řešení vašich technických požadavků. Efektivita a flexibilita zajišťuje dostatečnou kapacitu pro další projekty. V současné době disponujeme 40% volné kapacity, která může být při zachování současné technologie dále navýšena.
Náš hlavní proces práškového lakování je doplněn o další technologie:
- tmelení v oddělené místnosti s kontrolovaným prostředím pro zajištění čistoty a řízení procesu zrání tmelu
- mokré lakování v lakovacím boxu rozměru 4 * 3 * 2m
- zámečnické pracoviště
- drobné montáže včetně aplikace izolačních materiálů
Tryskání a pískování
Pro dokonalé odstranění nečistot, rzi a okují používáme tryskání pomocí ocelových broků. Tato metoda zaručuje rovnoměrné zdrsnění povrchu, které napomáhá lepší přilnavosti nátěru nebo následné povrchové úpravy. Pro výrobky po žárovém zinkování provádíme sweepování - jemné otryskání povrchu, které zajišťuje optimální přilnavost práškových nebo mokrých nátěrů bez poškození zinkové vrstvy. Pro specifické aplikace nabízíme také pískování křemičitým pískem pro jemné čištění povrchu, odstranění starých nátěrů nebo přípravu materiálu pro další úpravy.
Samozřejmostí je testování kvality aplikované barvy. Pro základní
mechanické a chemické zkoušky máme vlastní laboratoř.
Pro komplexní testování
využíváme akreditovanou laboratoř.
Druhy práškových barev
Populární a praktické barvyPrášková barva patří k nejoblíbenějším barvám současnosti. Svou popularitu si získala zejména pro své praktické využití. Je stále připravená k použití a při správném způsobu skladování vám vydrží i několik let. Řadí se do skupiny tzv. průmyslových nátěrových hmot a skládá se ze směsi pryskyřic, pigmentů, atd. Barvu od nás můžete použít pro ošetření povrchu nejrůznějších materiálů v interiérech, ale i exteriérech.
- Epoxidové
- Epoxipolyesterové
- Polyuretanové
- Polyesterové
- Akrylové
- Matná
- Lesklá
- Pololesklá
- Strukturální
- Metalická
- Kladívková
Proces lakování
Jak probíhá práškové lakování na automatické lince 2:
-
Příprava a navěšení výrobků
Příprava a navěšení výrobků: Před samotným zahájením procesu lakování dochází k přípravě výrobku. Zakrytí částí výrobku, které májí být ochráněna při samotném lakování před aplikací barvy. Až k následnému navěšení výrobku buď ručnímu, nebo za pomocí vysokozdvižných vozíku a to až do hmotnosti 2500kg.
-
Automatický oplach
První krok je Železité fosfátování které je prováděno za pomocí trysek v automatické komoře postřikem. Kyselina fosforečná působí na kov a vznikají nerozpustné fosforečnany, které jsou vázané do krystalické mřížky kovu a mají záporný náboj. Na povrchu kovu vytváří tenkou vrstvičku fosforečnanu železnatého .Doba postřiku se pohybuje v rozmezí 1-5 minut a teplota roztoku je okolo 60° C. Následuje několikanásobný oplach vodou, který je prováděn take za pomocí trysek.
-
Sušení
Poslední částí předúpravy je sušení. Výrobek je přemístěn po automatické dráze do pece s cirkulujícím vzduchem o teplotě 170 ° C. Pro nanášení prášku musí být povrch dílu dokonale vysušený.
-
Aplikace barvy
Po vysušení následuje samotná aplikace barvy a to v automatické stříkací kabině. Kde je na výrobek aplikována barva za pomocí 8 plně automatických pistolí. Kromě toho je na začátku a na konci kabiny pracoviště na předstřik, nebo dostřik tvarově náročnějších výrobků.
-
Vypalování
Po nanesení laku jsou dílce vedeny do vytvrzovací komorové pece. Prášek se zahříváním roztaví, spojí se a zapeče (chemicky zreaguje) do celistvé tvrdé vrstvy. Chemická reakce způsobuje sesíťování polymerů, což poskytuje povrchu odolnost vůči porušení. Ohřátý vzduch cirkuluje za pomoci větráků. Teplota ve vytvrzovací peci se pohybuje v rozsahu cca 140 – 220° C. Doba vypalování se pohybuje cca od 10 – 30 minut. Po vychladnutí je možno okamžitě poslat díly na montáž nebo dále k expedici. Jednou vytvrzený povrch se už při dalším zahřívání neroztaví a nepoteče.
-
Balení a expedice
Hotový výrobek je připraven na balení podle přání zákazníka a je přípraven k následné expedici.

Realizace z naší lakovny
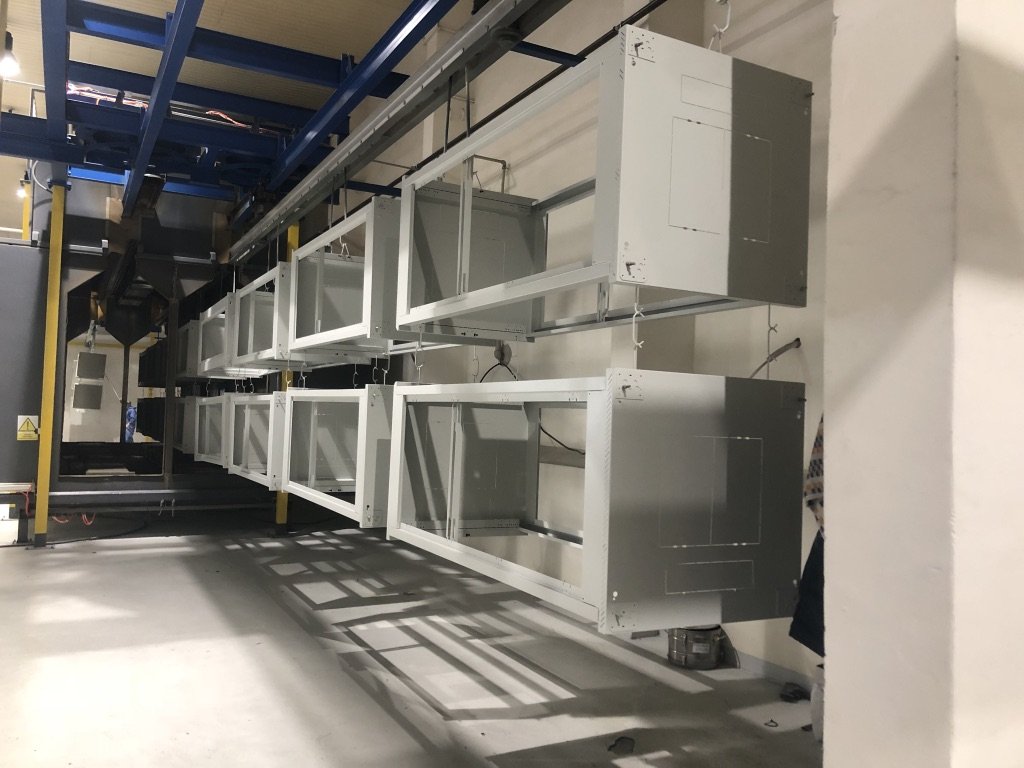
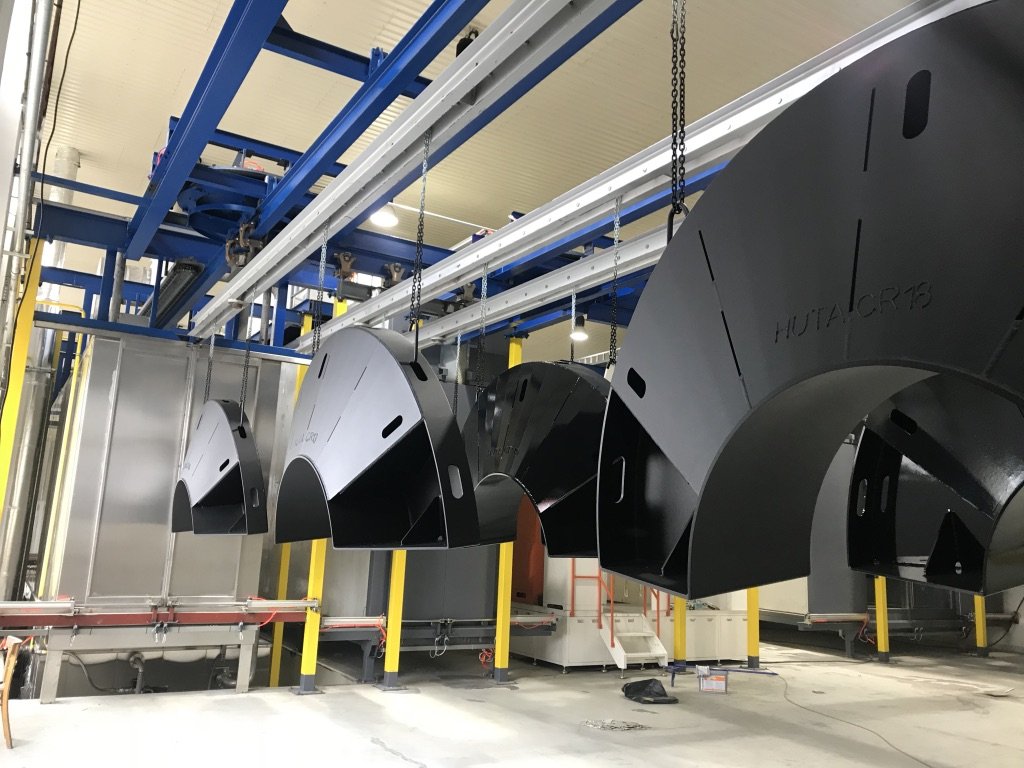
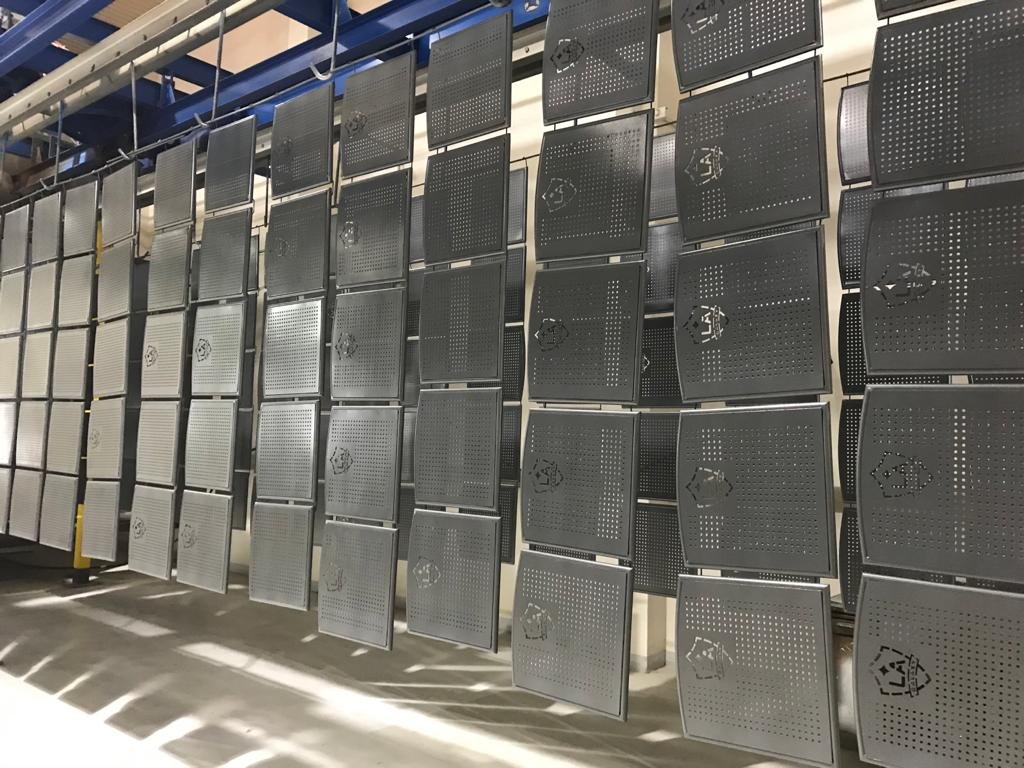
Prohlédněte si výsledky naší práce


Provozovna
- Podlažice 136, 538 51, Okres Chrudim
Fakturační adresa:
- Zbyněk Šustr s.r.o. | Podlažice 136, 538 51 Chrast
- IČO 28784278 | DIČ CZ28784278
Poptávky
- info@sustrgroup.com | +420 777 308 776 (i mezinárodní obchod)